

A műanyag extrudálási folyamat
A műanyag extrudálási folyamat a modern gyártás egyik alapvető és legszélesebb körben alkalmazott polimer -feldolgozási technikáját képviseli. Ez a folyamatos gyártási módszer átalakítja a nyers műanyag anyagokat egységes - szakaszokkal ellátott termékekké egy gondosan szabályozott extrudálási folyamat révén.
A technológia kezdete óta jelentősen fejlődött, és elengedhetetlenné válik az egyszerű csövektől és profiloktól kezdve a komplex multi - rétegfilmek és lapok előállításakor.
Ennek a technológiának a középpontjában az egyetlen - Screw Extruder, egy kifinomult gép, amely a mechanikai, termikus és reológiai alapelveket ötvözi a termékkivitelezés elérése érdekében. Az extrudálási folyamat magában foglalja a műanyag anyagok, általában pelletben vagy por formájában történő etetését egy fűtött hordóba, ahol egy forgó csavar továbbad, megolvad, keveredik és nyomás alatt áll az anyag, mielőtt egy szerszámon keresztül kényszerítené, hogy megteremtse a kívánt alakot.

1.3.1 Egyetlen - csavargeometria és szerkezet
Az egyetlen - csavaros extruder geometriai konfigurációja alapvetően meghatározza annak feldolgozási képességeit és hatékonyságát. Maga a csavar három elsődleges szakaszból áll: a betáplálási zóna, a kompressziós zóna és a mérési zóna. Mindegyik szakasz döntő szerepet játszik a teljes extrudálási folyamatban, a specifikus geometriai paraméterekkel az anyagáramlás és a hőátadás optimalizálása érdekében.

Kulcs csavarszakaszok
Táplálási zóna: 25 - A csavarhossz 30% -a mély, állandó mélyreható csatornákkal a szilárd anyagbevitelhez.
Kompressziós zóna: A csavarhossz kb. 50% -a fokozatosan csökken a csatorna mélységével, hogy összenyomja az anyagot és nyomást generáljon.
A mérési zóna: A csavarhossz végső 20-25% -a sekély, állandó csatorna mélységgel az egyenletes olvadáshoz.
A kritikus geometriai paraméterek között szerepel a csavar átmérője (D), a- hossza - - átmérő arány (L/D), a kompressziós arány és a hélix szög. A modern single - A csavaros extruderek általában 20: 1-30: 1 -ig terjedő L/D arányokkal rendelkeznek, a speciális alkalmazásokkal néha 40: 1 -ig terjednek.
A kompressziós arány, amelyet a takarmányzóna -csatorna mélységének és a mérési zóna -csatorna mélységének meghatározásaként határoznak meg, általában 2: 1 és 4: 1 között esik, a feldolgozott anyagtól függően.
1.3.2 Az egyetlen - csavaros lágyítás és extrudálás alapelvei
Az extrudálási folyamatban a lágyítási mechanizmus magában foglalja a mechanikus nyíró, a vezetőképes hőátadás és a viszkózus eloszlás közötti komplex kölcsönhatásokat. Ahogy a csavar forog, mind a húzóáramot, mind a nyomásáram -alkatrészeket generálja, amelyek együttesen működnek a hordóban.

Az olvasztási mechanizmus egy progresszív mintát követ, amelyet a Tadmor olvadási modellnek hívnak. Kezdetben a szilárd pellet szilárd ágyat képez, amely előrehalad a csavarcsatorna mentén. A hordófalakból és a viszkózus eloszlásból származó hő vékony olvadékfilmet hoz létre a hordó felületén. Ez az olvadékfilm fokozatosan növekszik, amikor a szilárd anyag megolvad, és végül egy olvadékmedencét képez, amely a csökkenő szilárd ággyal együtt létezik. Az extrudálási folyamat az optimális körülmények fenntartásán alapszik az átmenet során, hogy biztosítsa a teljes olvadást és a homogenizációt.
Hőmérsékleti szabályozás
A hőmérséklet -szabályozás a lágyítás során kritikusnak bizonyul a következetes anyag tulajdonságainak elérése szempontjából. A hordóhőmérsékleti profil általában növekszik a betáplálási zónáról a szerszámra.
• Polietilén: 160 fok (takarmányzóna) 220 fokig (DIE)
• polikarbonát: gyakran meghaladja a 300 fokot
• A polimer termikus tulajdonságaira szabott profil
Nyomásgenerálás
A nyomástermelés a csavar szivattyúzási akciójának eredményeként a szerszámáram ellenállás ellen, általában 10-50 MPa között.
• Meghajtja az olvadt polimert a szerszámon
• Biztosítja a megfelelő keverést és a homogenizációt
• A nyomásprofil jelzi a folyamat stabilitását
1.3.3 Egyetlen - Csavari extruder működési pont
Az egyetlen - csavar extruder átfogó működési pontja a csavar jellegzetes görbe és a szerszám -jellemző görbe metszéspontját képviseli. Ez az egyensúlyi pont meghatározza a tényleges áteresztési sebességet és a halálozási nyomást egy adott működési feltételeknél. Ennek a működési pontnak a megértése és optimalizálása elengedhetetlen a termelékenység maximalizálásához, miközben megőrzi a termékminőséget az extrudálási folyamatban.

A csavarjogi görbe leírja az áteresztési sebesség és a konkrét csavargeometria és a forgási sebesség viszonyát. Ez a görbe negatív lejtőt mutat, ami azt jelzi, hogy a megnövekedett sajtónyomás csökkenti az átviteli sebességet a megnövekedett nyomásáram miatt, amely ellenzi a húzási áramlást. A szerszám -jellegzetes görbe ezzel szemben pozitív kapcsolatot mutat az átviteli sebesség és a nyomásesés között a szerszámon.
Számos tényező befolyásolja a működési pontot, beleértve a csavarsebességet, a hordóhőmérsékleti profilt, az anyag tulajdonságait és a szerszám geometriáját. A növekvő csavarsebesség felfelé mozgatja a csavaros karakterisztikus görbét, ami nagyobb átviteli sebességet eredményez ugyanabban a szerszámnyomáson. A hőmérsékleti változások mindkét anyag viszkozitását és mindkét görbe helyzetét befolyásolják, és gondos optimalizálást igényelnek a stabil működés fenntartása érdekében.
A folyamat stabilitása a működési ponton a két jellegzetes görbe relatív lejtőitől függ. A stabil extrudálási folyamat megköveteli, hogy a működési körülmények között a kis perturbációk természetesen visszatérjenek a rendszert egyensúlyba. Ez a stabilitási kritérium irányítja a megfelelő csavarok és működési paraméterek kiválasztását a különböző anyagok és termékek számára.
1.3.4 Egyszerű csavarszerkezet -tervezés
A hatékony csavarszerkezet megtervezéséhez több célkitűzés kiegyensúlyozására van szükség, ideértve a megfelelő olvadási képességet, a megfelelő keverést, a stabil nyomásgenerálást és a megfelelő tartózkodási időt. A tervezési folyamat a szükséges átviteli sebesség meghatározásával és a megfelelő csavar átmérőjének kiválasztásával kezdődik, a rendelkezésre álló berendezések vagy gyártási követelmények alapján.
| Csavarozó zóna | Tervezési fókusz | Csatorna mélysége | Kulcsfontosságú megfontolások |
|---|---|---|---|
| Takarmányozó zóna | Anyagfelvétel és szállítás | 0,1d - 0,15d | Az ömlesztett sűrűség befogadása, a korai olvadás megakadályozása |
| Kompressziós zóna | Olvadási hatékonyság | Fokozatosan csökken | Kerülje a túlzott nyírási fűtést, biztosítja a teljes olvadást |
| Mérési zóna | Nyomásgenerálás és keverés | 0,03d - 0,08d | Egyensúly az átviteli sebesség és a keverés, a hőmérsékleti egységesség biztosítása |
A takarmányzóna kialakításának be kell tartoznia a takarmányanyag ömlesztett sűrűségének és súrlódási jellemzőinek. A csatorna mélysége ebben a szakaszban általában 0,1D és 0,15D között mozog, az anyag ömlesztett sűrűségének és a kívánt specifikus átviteli sebességnek a meghatározásával. A takarmányzóna hosszának elegendő szállító kapacitást kell biztosítania korai olvadás nélkül, amely etetési problémákat okozhat az extrudálási folyamatban.
A kompressziós zóna kialakítása a teljes olvadás elérésére összpontosít, miközben elkerüli a túlzott nyírási fűtést. A tömörítési sebesség, amelyet a csatorna mélységének egységhosszonkénti változásaként határoznak meg, jelentősen befolyásolja az olvadási hatékonyságot és az olvadás hőmérsékletét. A fokozatos tömörítés elősegíti a stabil olvadást, míg a gyors kompresszió túlzott nyírási fűtést és potenciális anyag lebomlást eredményezhet.
A mérési zóna kialakítása határozza meg a - szivattyúzási kapacitást és nyomást. A csatorna mélysége ebben a szakaszban általában 0,03d és 0,08d között mozog, a sekélyebb csatornák jobb keverést biztosítanak, de csökkentik az átviteli képességet. A mérési zóna hosszának elegendőnek kell lennie a teljes olvadás és a hőmérséklet homogenizációjának biztosításához, mielőtt az anyag belép a szerszámba.
1.3.5 A hordószerkezet és más alkatrészek
Az extrudálási folyamatban lévő hordóegység több alkatrészből áll, amelyek együtt dolgoznak, hogy szabályozott környezetet biztosítsanak a polimer feldolgozásához. Maga a hordó általában bimetall felépítésű, - ellenálló ötvözet béléssel egy acélhéj belsejében. Ez a kialakítás ötvözi a tartósságot a hatékony hőátadással, amely elengedhetetlen a pontos hőmérséklet -szabályozás fenntartásához a folyamat során.

Hordószerkezet
Bimetall kialakítás kopás - Rezisztens ötvözet és acélhéjjal a tartósság és a hőátadási hatékonyság érdekében.

Toroktáplálás
Víz - Hűtött kialakítás a korai olvadás megakadályozása érdekében, a geometria illesztő anyagi áramlási jellemzőkkel.

Meghajtó alkatrészek
Tartalmazza a nyomócsapágy -szerelvényt és a precíziós meghajtó rendszert a pontos sebességszabályozáshoz és a nyomaték szállításához.
A Feed Tour Design döntő szerepet játszik az extruderbe történő következetes anyag -táplálkozás biztosításában. A takarmány -torok általában magában foglalja a vízhűtést, hogy megakadályozzák a műanyag pellet korai olvadását és áthidalását. A takarmánynyílás geometriájának figyelembe kell vennie az adagolási anyag természetes visszaszorítási szögét, miközben megakadályozza a visszatérést a működés közben. Számos modern formatervezés magában foglalja a hornyolt betáplálási szakaszokat, amelyek javítják a táplálkozás hatékonyságát, különösen a nehéz - -hoz a - takarmányanyagokhoz, mint az ultra - nagy molekulatömegű polietilén.
A hordó -tartó rendszernek be kell tartania a hőtágulást, miközben megőrzi a csavar és a hordó közötti pontos igazítást. Ez általában egy rögzített tartót foglal magában a takarmány végén és a hordóhossz mentén csúszó tartók. A megfelelő támogatás megakadályozza a hordó megereszkedését, amely egyenetlen kopást és csökkentési folyamat hatékonyságát okozhatja az extrudálási folyamatban.
További alkatrészek közé tartozik a tolócsapágy -szerelvény, amely elnyeli a működés közben generált jelentős axiális erőket, valamint a meghajtó rendszert, amely pontos sebességszabályozást biztosít a stabil feldolgozási feltételek fenntartásához. A modern extruderek gyakran közvetlen - hajtó rendszereket mutatnak a - frekvenciameghajtásokkal, lehetővé téve az energiát a - hatékony működéssel a feldolgozási körülmények széles skáláján.
1.3.6 Fűtési, hűtési és hőmérséklet -szabályozó rendszerek
A hőmérséklet -szabályozás az extrudálási folyamat egyik legkritikusabb aspektusát képviseli, közvetlenül befolyásolva a termék minőségét, a folyamat stabilitását és az energiahatékonyságot. A modern hőmérséklet -szabályozó rendszerek kombinálják a több fűtési és hűtési módszert a pontos hőmérsékleti szabályozás elérése érdekében a feldolgozási zónákban.

Fűtési módszerek
Az elektromos ellenállás fűtőberendezések továbbra is a leggyakoribb fűtési módszer a műanyag extruderek számára. Ezek a fűtőberendezések, általában sávokba vagy - öntött konfigurációkba öntve, gyors választ és pontos vezérlést biztosítanak.
- A kerámia zenekarfűtők jó tartósságot és egyenletes fűtést kínálnak
- A MICA sávfűtők gyorsabb válaszidőket biztosítanak
- A fűtőberendezésekbe öntött - kiemelkedő hőátadási hatékonyságot és hosszabb élettartamot kínál
Hűtőrendszerek
A hűtőrendszerek melegítőkkel együtt működnek az optimális hőmérsékleti profilok fenntartása érdekében.
Léghűtés
Magas - sebességventilátorokat használ a megfelelő hűtés biztosítása érdekében sok alkalmazás számára, miközben minimalizálja a berendezések bonyolultságát.
Vízhűtés
Intenzívebb hő -eltávolító kapacitást kínál, amely elengedhetetlen a magas - áteresztési sebesség vagy a - érzékeny anyagok feldolgozásához.
Fejlett hőmérséklet -szabályozó algoritmusok, beleértve a PID -t (arányos - integrál - származékos) vezérlő és adaptív vezérlési stratégiákat, biztosítsa a pontos hőmérsékleti karbantartást a változó folyamat körülmények ellenére. Ezek a rendszerek folyamatosan beállítják a fűtési és hűtési kimeneteket a hordófalba ágyazott hőelemek hőmérséklet -visszacsatolása alapján. A multi - zónavezérlés lehetővé teszi a független hőmérsékleti szabályozást a különböző hordószakaszokban, lehetővé téve a hőmérsékleti profil optimalizálását az extrudálási folyamatban meghatározott anyagok és termékek számára.
1.3.7 Hőmérsékleti beállítások az egyetlen - csavar extruder pelletizáló termeléshez
A pelletizáló műveletek az extrudálási folyamat speciális alkalmazását képviselik, és a pellet minőségének elérése érdekében gondos hőmérséklet -kezelést igényelnek. A pelletizálás hőmérsékleti profilja jellemzően különbözik a szokásos extrudálási profiloktól, különös tekintettel a halálhőmérsékletre és a hűtési körülményekre.
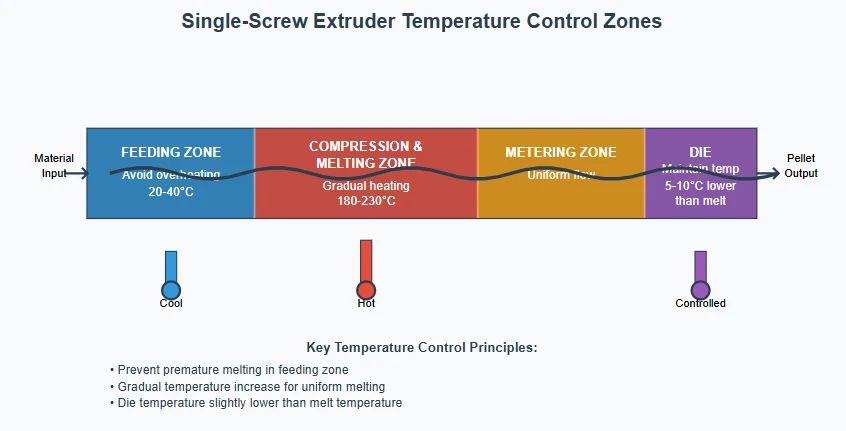
Hőmérsékleti zónák a pelletizáláshoz
Takarmányozó zóna
A hatékony szilárd anyagot egyensúlyba kell hoznia a korai olvadás megelőzésével. A legtöbb hőre lágyuló műanyag esetében a takarmányzóna hőmérséklete 20-40 fokos a polimer olvadáspontja alatt. Egyes anyagok részesülnek a fokozatos hőmérsékleten, még a betáplálási zónában is.
Átmeneti és mérési zónák
Összpontosítson a teljes olvadás és a hőmérsékleti egységesség elérésére. Az ezen zónák hőmérsékleti profilja általában fokozatosan növekszik, a maximális hőmérséklet közvetlenül a szerszám előtt. Például a polipropilén -pelletizáció a hordóhossz mentén 180 fokról 230 fokra növekszik.
Meghalási hőmérséklet
Elég magasnak kell lennie ahhoz, hogy biztosítsa az egyenletes áramlást az összes szerszámlyukon, elkerülve a túlzott hőmérsékletet, amely okos vagy pellet tapadást okoz. Az optimális szerszámhőmérséklet gyakran 5-10 fokot esik a maximális hordóhőmérséklet alá, elősegítve az enyhe viszkozitás növekedését, ami javítja a csökkentési hatékonyságot.
A megfelelő hőmérsékleti profilozás maga az extruder túlmutat, hogy magában foglalja a downstream berendezéseket. A pelletizáló vágó kamra hőmérséklete, a hűtővíz hőmérséklete és a szárító rendszer hőmérséklete mind befolyásolja a végső pellet minőségét. A víz alatti pelletizáló rendszerek megkövetelik a vízhőmérséklet pontos szabályozását, amelyet általában 30-60 fokon tartanak fenn, hogy a tiszta vágások biztosítása érdekében hőháló nélkül biztosítsák a pellet törését vagy deformációt.
Optimalizálási stratégiák és fejlett megfontolások
A modern extrudálási folyamat optimalizálása egyre inkább támaszkodik a berendezések tervezése, a működési paraméterek és az anyagtulajdonságok közötti kölcsönhatások átfogó megértésére. A fejlett szimulációs eszközök, beleértve a véges elem -elemzést és a számítási folyadékdinamikát, lehetővé teszik a hőmérséklet -eloszlások előrejelzését, a nyomásprofilokat és a keverési mintákat a fizikai vizsgálatok előtt.

Legfontosabb optimalizálási területek
Energiahatékonyság az optimalizált csavarmintákon és a meghajtó rendszereken keresztül
Gát csavarok minták a jobb olvadási hatékonyság érdekében
Valódi - időmegfigyelés olvadékhőmérsékleten és nyomásérzékelőkkel
Statisztikai folyamatvezérlés a minőségi eltérés megelőzéséhez
Adaptív vezérlő rendszerek, amelyek reagálnak a folyamatváltozásokra
Az egyetlen - csavaros extrudálási folyamat továbbra is a műanyag -feldolgozási technológia sarokköve, amely kombinálja a mechanikai egyszerűséget a kifinomult vezérlési képességekkel. Az extrudálási műveletek sikere megköveteli a berendezések geometria, a működési paraméterek és az anyagtulajdonságok komplex kölcsönhatásainak átfogó megértését. A lágyítás alapelveitől a hőmérséklet -szabályozás bonyolult részleteiig minden szempont hozzájárul a következetes, magas - minőségi termékek eléréséhez.
Az extrudálási technológia jövője
Ahogy az iparág tovább fejlődik a nagyobb fenntarthatóság és hatékonyság felé, az extrudálási folyamat a csavartervezés, a vezérlőrendszerek és a feldolgozási stratégiák innovációi révén adaptálódik. Az ipari 4.0 koncepciók integrációja, beleértve a valós - időfigyelést, a prediktív karbantartást és az adaptív ellenőrzést, a termelékenység és a minőség továbbfejlesztését ígéri. Az ebben az átfogó áttekintésben vázolt alapelvek megértése alapját képezi ezen fejlett technológiák végrehajtásához, miközben megőrzi azokat a megbízhatóságot és hatékonyságot, amely az egy - csavaros extrudálást nélkülözhetetlenné tette a modern polimer feldolgozásában.
Az extrudálási technológia jövője valószínűleg továbbra is hangsúlyt fektet az energiahatékonyságra, a folyamat intenzitására és a körkörös gazdaság alapelveire. Ezek a fejlemények az egyetlen - csavar extrudálási alapelvek szilárd alapjára épülnek, megmutatva, hogy még az érett technológiák is fejlődhetnek az új kihívások és lehetőségek kielégítése érdekében a polimer feldolgozásában.