

Műanyag extrudálási technológia
A modern műanyagipar a fejlett csőgyártási technológiák révén forradalmasította az infrastruktúra fejlesztését. Ezek közül a PVC extrudálás az egyik legkritikusabb folyamat, a polietilén és a polipropilén csövek termelése mellett. A készítmények és a kulcsfontosságú folyamat paraméterek négy fő csőanyaghoz: polietilén (PE), polipropilén (PP), merev polivinil -klorid (PVC) és rugalmas PVC.
Ezeknek a folyamatoknak a megértése megköveteli a pontos hőmérséklet -szabályozás, a nyomás előírásainak és az anyagkészítmények vizsgálatát, amelyek meghatározzák a végtermék minőségét.
Polietilén (PE)
Nagyon sokoldalú anyag, kiváló kémiai ellenállással és rugalmassággal, ideális a víz- és gázeloszláshoz.
Feldolgozási hőmérséklet: 180-240 fok
Nyomás: 150-300 bar
Polipropilén (PP)
A kiváló hőmérsékleti ellenállás tökéletessé teszi a melegvízi alkalmazásokhoz és az ipari csövekhez.
Feldolgozási hőmérséklet: 180-230 fok
Nyomás: változó
Merev PVC
A műanyag csőgyártás legnagyobb szegmense, kiváló erőt és költséghatékonyságot kínálva.
Feldolgozási hőmérséklet: 165-190 fok
Nyomás: legfeljebb 500 bar
Rugalmas PVC
Magában foglalja a lágyítókat a fokozott rugalmasság érdekében, amelyet a hajlékonyságot igénylő alkalmazásokban használnak.
Feldolgozási hőmérséklet: 150-170 fok
Lágyító: 25-50 PHR

Polietilén cső extrudálási technológia
Az extrudált polietilén csövek előállítása magában foglalja a több paraméter kifinomult szabályozását. A magas - sűrűségű polietilén (HDPE) csövek általában 180–220 fokos feldolgozási hőmérsékletet igényelnek a betáplálási zónában, fokozatosan 200-240 fokra növekedve a szerszámfejnél. A PVC extrudálási ipar gyakran hivatkozik a PE -feldolgozásra, mint referenciaértékre, bár a PE -re eltérő stabilizációs csomagokat igényel.
Standard HDPE csőkészítmények
| Összetevő | Százaléktartomány | Funkció |
|---|---|---|
| Bázisgylans | 96.5-97.8% | Fő szerkezeti alkatrész, amely mechanikai tulajdonságokat biztosít |
| Karon fekete masterbatch | 2.0-2.5% | UV védelem és időjárási ellenállás |
| Antioxidánsok | 0.15-0.25% | Megakadályozzák az oxidatív lebomlást a feldolgozás és az élettartam feldolgozása során |
| Feldolgozási segédeszközök | 0.05-0.10% | Javítsa az olvadékáramot és a feldolgozhatóságot |
Feldolgozási paraméterek
Csavarsebesség: 20-80 fordulat / perc, a cső átmérőjétől függően
Kimeneti sebesség: 180-250 kg/óra 110 mm átmérőjű cső 90 mm-es extruderrel
Feldolgozási ablak: ± 15 fok (szélesebb, mint a PVC extrudálás)
Olvadásnyomás: 150-300 bar (alacsonyabb, mint a PVC extrudálás)
MDPE cső előírások
Feldolgozási hőmérsékletek: 170-210 fok (valamivel alacsonyabb, mint a HDPE)
Csavaros tervek, amelyek kompressziós aránya 2,5: 1 - 3,5: 1
Egyre népszerűbb a gázelosztási alkalmazásokban
Kiváló egyensúly a rugalmasság és az erő egyensúlya
Polipropilén cső gyártási folyamat
A polipropilén véletlenszerű kopolimer (PP - R) csövek dominálnak a melegvíz alkalmazásában a kiváló hőmérsékleti ellenállás miatt. A PP - R extruding eljárása pontos hőmérsékleti profilokat igényel: 180-190 fok (takarmány), 200-210 fok (tömörítés), 210-220 fok (mérés) és 220-230 fok (DIE). Ezek a hőmérsékletek 30–40 fokos mértékben meghaladják a tipikus PVC extrudálási paramétereket.

Kritikus PP - r csövek készítményei
98.2-99.0%
PP - r bázisgylans
0.20-0.30%
Nukleáris ágensek
0.10-0.15%
Elsődleges antioxidánsok
0.10-0.15%
Másodlagos antioxidánsok
0.30-0.50%
Savmozgók
Kristályosodás és hűtés
A PP kristályosodási viselkedése jelentősen befolyásolja a cső minőségét. Az optimális mechanikai tulajdonságok elérése érdekében a hűtési sebességnek 15-25 fokot /percet kell tartania a kristályosodási zónában (110-130 fok). A PVC extrudálásától eltérően a PP cső előállításához minimális lágyítószer -kiegészítéseket igényel, inkább a molekulatömeg eloszlásának ellenőrzésére támaszkodva.
A megfelelő kristályosodási vezérlés biztosítja a méret stabilitását és a hosszú- kifejezés teljesítményét a melegvíz -alkalmazásokban.
Termelési sebesség és minőség -ellenőrzés
Termelési sebesség 32 mm -es pp - r csövek elérik a 8- 12 méter/percet egy 60 mm -es extruder segítségével, amelynek L/D aránya 33: 1. Az ovalitás megakadályozása érdekében a szállítóberendezésnek állandó feszültséget kell biztosítania 0,5-1,5 N/mm².
Maximális megengedhető ovalitás
2%
Szabványos referencia
DIN 8077

Merev PVC cső extrudálási technológia
A merev PVC extrudálás a műanyag csőgyártás legnagyobb szegmensét képviseli világszerte. A PVC extrudálási folyamat kivételes pontosságot igényel a készítményben és a hőmérséklet -szabályozásban a PVC termikus érzékenysége miatt. A feldolgozási hőmérsékletek általában 165-175 fok (takarmány) és 180-190 fok (DIE) között vannak, a tartózkodási idő gondosan szabályozva a lebomlás megakadályozása érdekében.
Standard merev PVC csőkészítmények (100 rész PVC gyanta)
| Összetevő | Alkatrészek / 100 | Funkció |
|---|---|---|
| PVC gyanta (K-67) | 100 rész | Alappolimer, amely szerkezeti integritást biztosít |
| Kalcium - cink stabilizátor | 2,5-3.5 alkatrészek | A feldolgozás során megakadályozza a termikus lebomlást |
| Kalcium -karbonát | 5-15 alkatrész | Töltőanyag a költségek csökkentése és a dimenziós stabilitás javítása érdekében |
| Titán -dioxid | 0,5-1,5 alkatrész | UV stabilizátor és átlátszatlanság szolgáltató |
| Feldolgozási segédeszközök (akril) | 0,8-1,5 alkatrész | Javítsa az olvadék erejét és feldolgozhatóságát |
| Külső kenőanyagok | 0,4-0,6 alkatrészek | Megakadályozzák a berendezések tapadását |
| Belső kenőanyagok | 0,2-0,4 alkatrészek | Csökkentse a belső súrlódást olvadékban |
Extruder konfigurációk
Konténer kreatív ház
- Smith et al., 2023, Journal of Vinyl and Additív Technológia
Rugalmas PVC csőgyártás
A rugalmas PVC extrudálás lágyítókat vezet be, amelyek alapvetően megváltoztatják a feldolgozási jellemzőket. A lágyító szintek 25 - 50 rész / száz gyanta (PHR) között mozognak, a DI - octyl -ftalát (DOP) alternatívák, például a DINP és a DOTP standardvá válnak. A rugalmas csövek PVC extrudálási folyamata alacsonyabb hőmérsékleten (150-170 fok) működik a lágyító által kiváltott olvadási pont depressziója miatt.

Tipikus rugalmas PVC készítmények
100
PVC gyanta (K-70)
Alappolimer
2.0-3.0
Kalcium - cink stabilizátor
Megakadályozza a termikus lebomlást
10-20
Töltőanyag (kalcium -karbonát)
Csökkenti a költségeket és javítja a tulajdonságokat
35-45
Lágyító (DOTP)
Rugalmasságot biztosít
3-5
Epoxidált szójaolaj
Másodlagos stabilizátor és lágyítószer
0.5-2.0
Pigmentek
Színezést biztosít
Extruder követelmények
Az egyetlen - csavaros extruder elegendő a rugalmas PVC extrudáláshoz, az optimális keverést biztosítva gátcsavarokkal. A csavaros tervek kompressziós aránya 2,5: 1 - 3,5: 1, alacsonyabb, mint a merev PVC extrudálási követelmények.
Tipikus csavar specifikációk
Hűtés és vonalsebesség
A rugalmas PVC -extrudálás hűtési követelményei jelentősen különböznek a merev csövektől. A vízhőmérséklet 15-25 fokot tart fenn, vákuumméret -tartályokkal -0,3 --0,6 bar -nál. A lágyítókból származó megnövekedett hővezető képesség lehetővé teszi a gyorsabb vonalsebességet.
Vonalsebesség cső átmérője szerint

Lágyító összehasonlítás a rugalmas PVC -hez
| Lágyító típus | Lágyító hatékonyság | Hőmérsékleti ellenállás | Szabályozási állapot | Közös alkalmazások |
|---|---|---|---|---|
| DOP (DI - octyl ftalát) | Kiváló | Mérsékelt | Sok régióban korlátozott | Általános cél, non - Élelmiszer -kapcsolat |
| DINP (DI - izononil -ftalát) | Nagyon jó | Jó | A legtöbb régióban elfogadják | Építési, huzalszigetelés |
| Dotp (di - octyl Terefthalate) | Nagyon jó | Kiváló | Széles körben elfogadott | Magas - hőmérsékleti alkalmazások, ételkontaktus |
Kritikus folyamatvezérlő paraméterek

Hőmérsékleti kezelés
A hőmérsékletkezelés mind a négy anyagban kifinomult vezérlőrendszereket igényel. A modern PVC extrudálási vonalak PID -vezérlőket alkalmaznak ± 1 fokos pontossággal.
4-6 függetlenül ellenőrzött fűtési zónák
Az infravörös érzékelők közvetlenül figyelik az olvadás hőmérsékletét
Kritikus a PVC extrudálás szempontjából, ahol a lebomlás gyorsan 200 fok feletti

Nyomásfigyelés
A nyomásfigyelés az extruding folyamat során alapvető minőségi visszacsatolást biztosít. Az olvadéknyomás a megszakító lemez előtt jelzi az anyag konzisztenciáját és a csavar kopását.
A PVC extrudálásához az 500 sávot meghaladó nyomás megfogalmazási problémákat javasol
A nyomásingadozások ± 5% -on túlmutatnak a szabálytalanságok táplálására
Real - időnyomás -megfigyelés megakadályozza a költséges hibákat
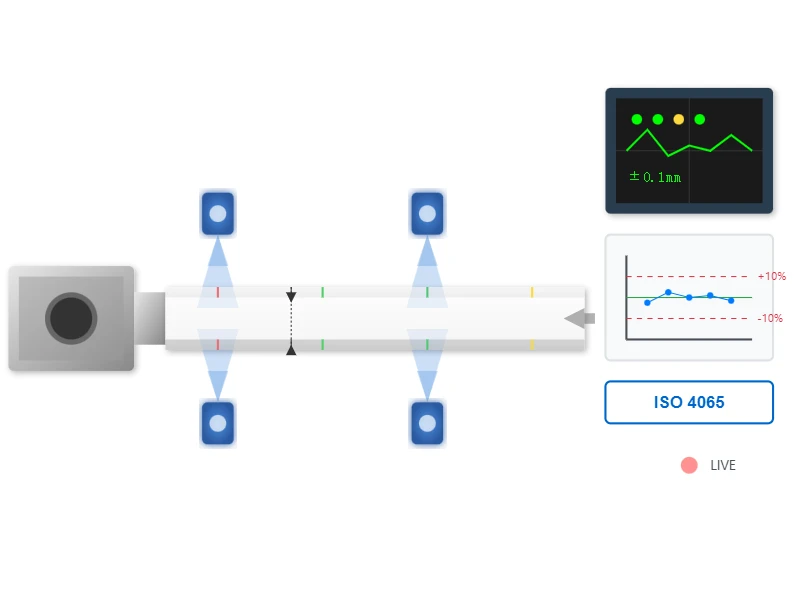
Minőség -ellenőrzési rendszerek
A vezető PVC extrudálási gyártók folyamatosan hajtják végre a statisztikai folyamatvezérlés (SPC) megfigyelési dimenziós toleranciáit.
A falvastagság -variációknak ± 10% -on belül kell maradniuk ISO 4065
Ultrahang mérési rendszerek szkennelés 0,1 mm -es felbontásnál
Engedélyezi a valós - időbeli beállítást a PVC extrudálás során
Minőség -ellenőrzési és tesztelési protokollok
Hidrosztatikus nyomásvizsgálat
A PVC extrudálási folyamat átfogó minőségbiztosítási programokat igényel. A hidrosztatikus nyomásvizsgálat validálja a hosszú - kifejezés teljesítményét, a merev PVC extrudálási termékeket 20 és 60 fokon tesztelve az ISO 1167 szerint.
A PN10 névleges csövek tesztnyomása
1 órás teszt: 42 MPa
100 órás teszt: 35 MPa
1000 órás teszt: 25 MPa
Ütközésállóság tesztelés
Az ütésállóság tesztelése megkülönbözteti az anyagi fokozatokat. A merev PVC extrudálási termékek csökkenő súlycsökkentési teszteken mennek keresztül (ISO 3127), a passz aránya meghaladja a 90% -ot 0 fokon.
Dimenziós stabilitási értékelés
Fűtés 150 fokos (PE/PP) vagy 100 fokos (PVC) a megadott időtartamra
A hosszirányú visszafordítás nem haladhatja meg a nyomócsövek 3% -át
A minőségi PVC -re (valódi ütési sebesség) el kell érnie<10% failure
A közös hibák hibaelhárítása
- Állítsa be a szerszámrést
- Növelje a feldolgozási segédeszközöket
- A hőmérsékleti profil optimalizálása
- Ellenőrizze és növelje az olvadéknyomásot
- Javítsa a szárítási folyamatot
- Gondoskodjon a megfelelő vákuumszellőztetésről (25-50 MBAR)
- Fenntartja a pontos vákuumkontroll (± 0,02 bar)
- Gondoskodjon a hűtővíz hőmérsékleti egységességének (± 1 fok)
- Ellenőrizze a Haul - Haul feszültségét és igazítását
Fejlett extrudálási technológiák
Multi - réteg együttes kiexelés
A multi - réteg -koextrúzió kibővíti az alkalmazás lehetőségeit a hagyományos - réteg PVC extrudálásán túl. Három - réteg csövek újrahasznosított anyagmagrétegeket tartalmaznak, csökkentve a költségeket, miközben megőrzik a teljesítményt.
A PVC extrudálási folyamat jól alkalmazkodik az együtteskeverékhez a nyakkendő rétegekkel, biztosítva, hogy a rétegek adhéziója meghaladja a 15 N/cm -t
A gátrétegek beépíthetők a fokozott kémiai ellenállás érdekében
Lehetővé teszi az anyagtulajdonságok optimalizálását különböző rétegekben
Jellemző konfigurációk: 3, 5 vagy 7 réteg az alkalmazási követelményektől függően
Foam - Core PVC extrudálás
Faam - Core PVC extrudálás 15-25% -kal csökkenti az anyagfogyasztást, miközben megőrzi a gyűrű merevségét.
Kémiai habzó szerek (azodikarbonamid) bomlik PVC extrudálási hőmérsékleten
Zárt - cellák struktúráit hoz létre, sűrűséggel 0,7-0,9 g/cm³
A külső szilárd rétegek (a falvastagság 15-20% -a) sima felületeket biztosítanak
Kiváló szigetelési tulajdonságok a szilárd csövekhez képest
A - vonalfeldolgozási technológiákban
Környezetvédelmi megfontolások
Újrahasznosítási gyakorlatok
A fenntartható PVC extrudálási gyakorlatok beépítik az újrahasznosított tartalmat és az energia visszanyerését. POST - Fogyasztói PVC újrahasznosítás a PVC extrudálásban eléri a 30 - 40% -ot a nem nyomású alkalmazásokban.
Erőforrás -megőrzés
A PVC extrudálási gyártók egyre inkább bezárt - hurokhűtési rendszereket alkalmaznak, amelyek 90%-kal csökkentik a vízfogyasztást. Az energia visszanyerése a hulladékáramokból 15-20 MJ/kg.
Eco - Barátságos készítmények
Lead - A szabad stabilizációs rendszerek uralják a modern PVC extrudálási készítményeket. A kalcium - cinkrendszerek ekvivalens hőstabilitást biztosítanak a jobb környezeti profilokkal.
Fenntarthatósági célok
30-40%
POST - Consumer PVC újrahasznosítási arány
90%
Vízfogyasztás csökkentése
15-20%
Energiamegtakarítás modern meghajtókkal
2025
Célja a teljes ólom eliminációját