

Egy csavaros extrudálási technológia
Geometriai szerkezet, anyagfeldolgozás és tervezési alapok
A csavaros extrudálás a polimer feldolgozó iparág egyik legalapvetőbb és legszélesebb körben alkalmazott gyártási folyamata. Ez a folyamatos gyártási technika lehetővé teszi a nyersanyagok késztermékekké történő átalakítását ellenőrzött fűtés, olvadás, keverés és alakítási műveletek révén. Az egyetlen csavaros extruder, mint a modern műanyag feldolgozás sarokköve, figyelemre méltó sokoldalúságot mutat a különféle hőre lágyuló anyagok kezelésében, miközben megőrzi a feldolgozási körülmények pontos ellenőrzését.
A csavaros extrudálás jelentősége túlmutat az egyszerű anyagfeldolgozáson, amely magában foglalja a hőátadás, a folyadékmechanika és a polimer reológiát tartalmazó komplex jelenségeket. A csavar geometria, az anyagtulajdonságok és a feldolgozási paraméterek közötti bonyolult kapcsolat megértése az alapot képezi a termelés hatékonyságának és a termékminőség optimalizálásának.
Ez az átfogó elemzés az egy csavaros extrudálási rendszereket szabályozó alapelveket vizsgálja, különös tekintettel a geometriai tervezési megfontolásokra és az anyagátalakítási mechanizmusokra.

Egyetlen csavaros extruder áttekintés
Az egy csavaros extruder továbbra is a polimer feldolgozásában működő munka lója, egyszerűsége, megbízhatóságának és sokoldalúságának köszönhetően az egyszerű profiloktól kezdve a komplex összetett műveletekig.
Széles körben használják műanyagokban, élelmiszer -feldolgozásban és gyógyszeriparban
Folyamatos feldolgozás következetes kimeneti minőséggel
Geometriai szerkezet és funkcionális szegmentálás
A hagyományos, egy csavaros geometria, amint azt a műszaki előírások szemléltetik, egy gondosan megtervezett kialakítást mutatnak, amely a progresszív anyagátalakításhoz optimalizált. A csavarszerkezet három különálló funkcionális zónára oszlik, mindegyik speciális célokat szolgál a csavar extrudálásának folyamata során.

Egyetlen csavar funkcionális zónái
A csavart három különálló részre oszlik, amelyek mindegyike úgy van kialakítva, hogy specifikus funkciókat hajtson végre a nyersanyagok homogén olvadékgá történő átalakításában, amely készen áll a szerszámon keresztüli kialakításra.
Takarmányszakasz:Szilárd szállítás és kezdeti tömörítés
Tömörítési szakasz:Olvadás és nyomásfejlesztés
Mérőszakasz:Homogenizálás és mérés
Kulcsfunkciók
Szilárd anyag szállítása a Hopperből
Az anyag kezdeti tömörítése
Távolítsa el a beillesztett levegőt
Készítsen anyagot az olvadáshoz
Fenntartja a szilárdtest integritását
Takarmányszakasz (szilárd szállító zóna)
A betáplálási szakasz a csavar extrudálási folyamatának kezdeti szakaszát képviseli, ahol a szilárd anyagi részecskék belépnek a garatból, és megkezdik az utat a szerszám felé. Ez a zóna, amelyet a maximális H₁ csatorna mélysége jellemez, a Hopper helyétől a kompressziós szakasz elejéig terjed, L₁ hosszúsággal.
Az elsődleges funkció magában foglalja a szilárd anyag transzportját, a kezdeti tömörítést és a levegő eltávolítását, a fordított áramlás révén a garatba. Ebben a fázisban az anyagi részecskék fenntartják szilárd állapotát, miközben fokozatos kompressziós erőket tapasztalnak.
A betáplálási szakasz tervezési megfontolásainak figyelembe kell venniük az anyagtulajdonságokat, például a részecskeméret eloszlását, az ömlesztett sűrűségét és a súrlódási együtthatókat. A megfelelő csatorna mélységválasztás biztosítja a megfelelő anyagbevitelt, miközben megakadályozza az áthidalást vagy az áramlás megszakítását. Az L₁ hossza általában a teljes csavarhossz 40-60% -át képviseli, így elegendő tartózkodási időt biztosít a kezdeti anyag kondicionálásához.
Kompressziós szakasz (olvadászózóna)
A kompressziós szakasz képezi a legkritikusabb zónát a csavar extrudálási folyamatában, ahol az anyag fázisátmeneten megy keresztül a szilárd anyagról az olvadt állapotra. A takarmány- és az adagolási szakaszok közötti közbenső helyzetben helyezkedik el, ez a zóna fokozatosan csökken a csatorna mélységében, így az olvadás kezdeményezéséhez és az egyszerű diszpergáló keveréshez szükséges tömörítést hozva létre.
Ebben a szakaszban a mechanikus energia eloszlás a nyírási deformáción keresztül jelentősen hozzájárul az anyagfűtéshez, kiegészítve a külső hordófűtési rendszereket. A kompressziós arány fejlődése fokozatosan megtörténik az L₂ hosszúság mentén, biztosítva a szabályozott olvadást túlzott nyomás felhalmozódás vagy termikus lebomlás nélkül.
A kompressziós szakasz kialakításához az anyag hő tulajdonságainak, a feldolgozási hőmérsékleteknek és a kívánt olvadási profiloknak a gondos megfontolása szükséges. A túlzott tömörítési arányok túlmelegedést és anyagi lebomlást eredményezhetnek, míg a nem elegendő tömörítés a hiányos olvadást és a termékminőséget eredményezheti. A szilárd szállításról az olvadék -szállító mechanizmusokra való áttérés fokozatosan megtörténik az egész zónában.
Kulcsfunkciók
Kezdeményezzen és teljes olvadás
Fejlessze ki a nyomást a tömörítésen keresztül
Adja meg a kezdeti keverést
Átmenet a szilárd anyagról az olvadékra
A termikus energia bevitelének ellenőrzése
Kulcsfunkciók
Homogenizálja az olvadt anyagot
Biztosítsa a pontos áramlásszabályozást
Generálja a szükséges nyomást
Gondoskodjon a hőmérsékleti egységességről
Adja meg a következetes olvadékminőséget
Mérőszakasz (olvadék -szállító zóna)
A csavar extrudálási folyamatának utolsó szakaszát ábrázoló mérési szakasz viszkózus áramlási állapotban kezeli a teljesen olvadt anyagot. Ez a zóna, amelyet az állandó H₃ és az L₃ hosszú csatorna -mélység jellemez, kritikus funkciókat lát el, ideértve az elosztó és diszpergáló keverést, a homogenizációt és a pontos anyagok pontos bejutását az ellenőrzött nyomás, a hőmérséklet és az áramlási sebesség körülmények között.
Ebben a szakaszban a csavar extrudálási mechanizmus olvadékáram -alapelvek alatt működik, ahol az anyagi viselkedés nem - newtoni folyadékmechanikát követi. A konzisztens csatorna geometria biztosítja az egyenletes áramlás eloszlását, miközben megfelelő keverést biztosít a szabályozott nyírómezőkön keresztül.
A mérési szakasz hossza általában a teljes csavarhossz 20-30% -át képviseli, így elegendő tartózkodási időt biztosít a teljes keveréshez, miközben minimalizálja a termikus lebomlási kockázatot. A H₃ csatorna mélységének kiválasztása befolyásolja mind a keverési hatékonyságot, mind a nyomásgenerációs képességet, és optimalizálást igényel az adott anyag- és termékkövetelmények alapján.
Tömörítési arány elemzés
A kompressziós arány alapvető tervezési paraméterként szolgál a csavar extrudálási rendszerekben, számszerűsítve az anyagok által a feldolgozás során tapasztalt térfogat -redukciót. Ez a paraméter közvetlenül befolyásolja az anyag viselkedését, a feldolgozási hatékonyságot és a végtermék jellemzőit.
Geometriai tömörítési arány meghatározása
Az ε geometriai kompressziós arány egyértelmű mértékben méri a csavarcsatorna térfogatának csökkenését, amelyet az első betáplálási szakasz csatorna térfogata és az utolsó mérési szakasz csatorna térfogata között számítanak. A repülési földhatások elhanyagolásával ez a kapcsolat kifejezi:
ε=(d - H₁) H₁ / (D - H₃) H₃ (1-1 egyenlet)
Ez a készítmény a - - szekcionális területet tartalmazza az anyagáramláshoz minden helyszínen. A kompressziós arány közvetlenül korrelál az anyagi sűrűségváltozásokkal a feldolgozás során, befolyásolva a nyomásfejlesztést és az olvadási jellemzőket a csavar extrudálási folyamatában.
Gyakorlati tömörítési arány megfontolások
A hőre lágyuló anyagok tipikus kompressziós aránya 2: 1 -től 4: 1 -ig terjed, az anyag tulajdonságaitól és a feldolgozási követelményektől függően. A magasabb kompressziós arányok szignifikáns ömlesztett sűrűségváltozással rendelkező anyagokat illeti, míg az alacsonyabb arányok olyan anyagokat alkalmaznak, amelyek szelíd feldolgozási feltételeket igényelnek.

Tipikus tömörítési arány tartományok különböző polimer típusokhoz
Anyag - specifikus tömörítési arány iránymutatások
| Anyagtípus | Ajánlott tömörítési arány | Indoklás |
|---|---|---|
| Alacsony - sűrűségű polietilén (LDPE) | 2.5:1 - 3.0:1 | Mérsékelt sűrűségváltozás az olvadás közben |
| Magas - sűrűségű polietilén (HDPE) | 3.0:1 - 4.0:1 | Jelentős sűrűségnövekedés, ha olvadás |
| Polipropilén (PP) | 3.0:1 - 3.5:1 | A kristályos szerkezet nagyobb kompressziót igényel |
| Polisztirol (PS) | 2.0:1 - 2.5:1 | Amorf, alacsonyabb sűrűségváltozással |
| PVC (merev) | 1.6:1 - 2.0:1 | Heat - érzékeny, szelíd feldolgozást igényel |
Spirális geometria és hangmagasság -megfontolások
A spirális konfiguráció a csavar extrudálási rendszerek meghatározó tulajdonságát képviseli, lehetővé téve a folyamatos anyagszállítást, miközben keverési és fűtési képességeket biztosít. A hélix geometria, amelyet az S hangmagasság és a hélix szög jellemez, jelentősen befolyásolja az anyagáramlási mintákat, a tartózkodási idő eloszlását és a keverési hatékonyságot.
Hangmagasság -tervezési alapelvek
A csavaros hangmagasság, amelyet az egy teljes csavarforradalom során megtett tengelyirányú távolságnak határoznak meg, általában egy átmérőjű hossznak felel meg a gyártás kényelme és az optimális anyag szállítása érdekében. Ez a szabványosítás, amelyet S=D -ként ábrázolnak, következetes anyagi előrehaladási sebességeket biztosít, miközben fenntartja az ésszerű hélix szögeket a csavarhosszon.
Az állandó hangmagasság -kialakítás egyszerűsíti a gyártási folyamatokat, miközben biztosítja a kiszámítható anyagáramlás jellemzőit. A változó hangmagasság -konfigurációk előnyöket kínálhatnak az egyes alkalmazásokban, de növelik a gyártás bonyolultságát és a költségeket.
Hangmagasság -variációk és alkalmazások
Állandó hangmagasság: A leggyakoribb tervezés, általános célú alkalmazások
Csökkentő hangmagasság: Növeli a kompressziót, hasznos a nehéz - számára a - olvadék anyagokhoz
Növekvő hangmagasság: Csökkenti a nyírást, amely alkalmas hőre - érzékeny anyagok
Spirál szög kiszámítás
A φ hélix szög sugárirányban változik a csavarcsatornán, a külső átmérőjű hélix szög pedig standard referenciaként szolgál. Az átmérőjével egyenlő állandó hangmagasság esetén a külső átmérőjű spirál szög kiszámítja:
φ=arctan (s/πd)=arcan (d/πd)=ARCTAN (1/π)=17.657 fok (1-2 egyenlet)
Ez a viszonylag sekély spirál szög biztosítja az anyagi szállítás hatékonyát, miközben fenntartja az ésszerű gyártási tűréseket. A meredekebb szögek csökkentik a tengelyirányú szállítás hatékonyságát, míg a sekélyebb szögek veszélyeztethetik a keverés hatékonyságát.

A spirál szög hatása a csavar teljesítményére
High Helix Angle (>20 fok)
• Magasabb szállítási arány
• Alacsonyabb nyomásgenerálás
• Csökkentő nyírási intenzitás
• Rövidebb tartózkodási idő
• Jobb a hőhöz - érzékeny anyagok
Standard Helix szög (17-18 fok)
• Kiegyensúlyozott szállítási arány
• Jó nyomásgenerálás
• Mérsékelt nyíró intenzitás
• Kiegyensúlyozott tartózkodási idő
• Sokoldalú a legtöbb anyag számára
Alacsony spirál szög (<15°)
• Alacsonyabb szállítási sebesség
• Magasabb nyomástermelés
• Megnövekedett nyírási intenzitás
• Hosszabb tartózkodási idő
• Jobb az alkalmazások keveréséhez
Szabványosítási és tervezési paraméterek
Az ipari szabványosítási erőfeszítések átfogó iránymutatásokat hoztak létre a csavar extrudáló berendezések tervezéséhez és specifikációjához. Ezek a szabványok biztosítják a kompatibilitást, megkönnyítik a berendezések kiválasztását és elősegítik a gyártási hatékonyságot a különféle alkalmazások és anyagtípusok között.
Szabványos paraméter -specifikációk
A nemzeti szabványok, mint például a JB/T 8061 - 1996, meghatározzák a kulcsfontosságú paramétereket, beleértve a D csavar átmérőjét, a hosszát, a- TO-átmérőjű arány L/D, a maximális forgási sebesség, a termelési kapacitás, a motoros energiaigény, a fűtési zóna száma, a fűtési teljesítmény specifikációi és a középső magasság dimenziói.
Kulcsfontosságú geometriai paraméterek
Csavari átmérő (d) 10 mm - 600 mm+
Hossz - - - átmérő arány (l/d) 10: 1 - 40: 1: 1
Csatorna mélysége (takarmányszakasz, H₁) 0.1d - 0.15 D
Csatorna mélysége (mérési szakasz, H₃) 0,03d - 0.08 D
Repülési szélesség 0,1D - 0.12 D
Működési paraméterek
Csavarsebesség tartomány 10 - 1000 RPM
Működési hőmérsékleti tartomány 100 fok - 400 fok
Nyomáskapacitás akár 200 MPa -ig
Fűtési zónák 3 - 10+ zónák
Motor teljesítménytartomány 0,5 kW - 500 KW+
Teljesítmény -optimalizálási stratégiák
A modern csavar extrudáló rendszer optimalizálása magában foglalja a geometriai paraméterek, a működési feltételek és az anyag tulajdonságainak átfogó megfontolását. A fejlett tervezési módszertanok számítási folyadékdinamikát, véges elem -elemzést és kísérleti validációt alkalmaznak az optimális teljesítményjellemzők elérése érdekében.
Főbb optimalizálási stratégiák
Csatorna mélység profilozása szabályozott tömörítéshez és keveréshez
Repülési távolság optimalizálása a szivárgás áramlásának szabályozásához
Felületkezelés kiválasztása a fokozott anyagáramlás és kopásállóság érdekében
Fűtési rendszer integrációja a pontos hőmérséklet -szabályozáshoz
A rendszer megvalósításának figyelemmel kísérése a folyamatminőségbiztosítás érdekében
Fejlett tervezési szempontok
A kortárs csavaros extrudálási technológia magában foglalja a speciális feldolgozási kihívásokkal és a teljesítménykövetelményekkel foglalkozó fejlett tervezési funkciókat. Ezek az innovációk javítják a feldolgozási képességet, javítják a termékminőséget és kiterjesztik a berendezések sokoldalúságát a különféle alkalmazásokban.
Speciális csavarkonfigurációk
A fejlett csavaros tervek tartalmazhatnak gátszakaszokat, keverési elemeket vagy változó hangmagasság -konfigurációkat a konkrét feldolgozási igények kielégítése érdekében. A gátcsavarok a szilárd és olvadt fázisok elválasztásával javítják az olvadási hatékonyságot.
Folyamatfigyelés és vezérlés
A modern rendszerek integrálják a kifinomult megfigyelési technológiákat, amelyek lehetővé teszik a valós - időbeli optimalizálást. A hőmérséklet -megfigyelés, a nyomásérzékelés, a nyomatékmérés és a termékminőség értékelése átfogó láthatóságot biztosít.
Jövőbeli fejlemények
A fejlett anyagok feldolgozásában, az adalékanyag -gyártásban és a fenntartható termelési módszerekben feltörekvő alkalmazások elősegítik az innovációt a berendezések tervezésében és a folyamatfejlesztésben.
Anyagi transzformációs mechanizmusok
A csavaros extrudálási folyamat magában foglalja a komplex anyag -transzformációs mechanizmusokat, amelyek magukban foglalják a fizikai állapotváltozásokat, a termikus kondicionálást és a mechanikus munkát. Ezeknek a mechanizmusoknak a megértése lehetővé teszi a folyamat optimalizálását és a minőség -ellenőrzést a termelési sorrendben.
Szilárd állapotú feldolgozás
A kezdeti anyagfeldolgozás szilárd állapotban történik, ahol a részecskék tömörítést, levegő eltávolítást és kezdeti termikus kondicionálást tapasztalnak. Az anyag fenntartja eredeti fizikai szerkezetét, miközben sűrűségváltozásokon és előzetes fűtésen megy keresztül. A részecskék és a berendezések felületei közötti súrlódási erők biztosítják az elsődleges vezetési mechanizmust az anyagi fejlődéshez.
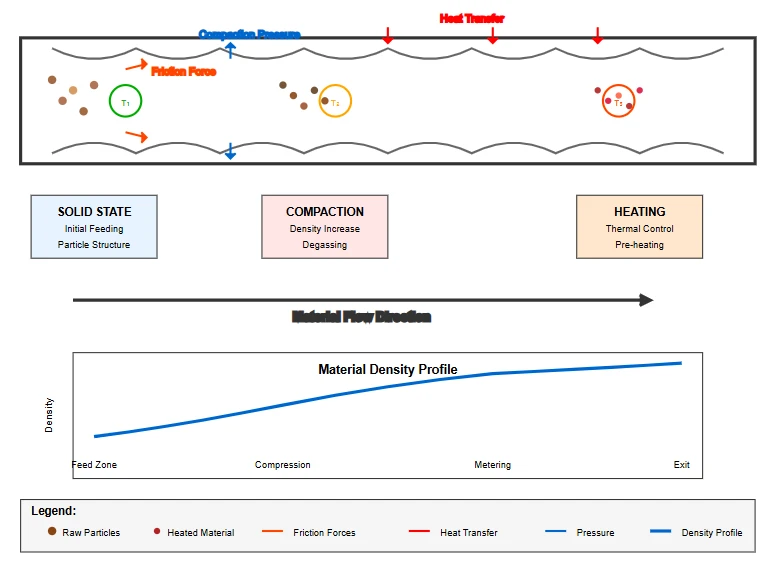
Fázisátmeneti jelenség
A szilárd anyagból az olvadt állapotba való áttérés a csavar extrudálásának feldolgozásának legkritikusabb aspektusát jelenti. Ez az átalakulás magában foglalja a komplex hőátadási mechanizmusokat, ideértve a melegített hordófelületek vezetését, az anyagrétegek konvekcióját és a mechanikai munkából származó viszkózus fűtést. A fázisátmenet a kompressziós szakaszban fokozatosan történik, és gondos ellenőrzést igényel a termikus lebomlás megakadályozása érdekében.

Olvadási feldolgozási jellemzők
Az olvadt anyagfeldolgozás magában foglalja a nem - newtoni folyadék viselkedését, ahol a viszkozitás a nyírási sebességtől, a hőmérséklettől és az időtől függ. A csavaros extrudálási rendszernek be kell tartania ezeket a reológiai tulajdonságokat, miközben megőrzi a következetes áramlási sebességeket és a keverési minőséget. A nyomásgenerálás, a hőmérséklet -szabályozás és a tartózkodási idő eloszlásának kritikus tényezőivé válik ebben a feldolgozási szakaszban.

Anyagi viselkedés az extrudálási folyamat során
| Feldolgozási szakasz | Anyagi állapot | Kulcsmechanizmusok | Ellenőrző tényezők |
|---|---|---|---|
| Adagolási szakasz | Szilárd részecskék/pellet | Súrlódási szállítás Tömörítés Levegő eltávolítása |
Garat tervezés Csavarcsatorna mélység Súrlódási együtthatók Csavarsebesség |
| Kompressziós szakasz | Solid - a - olvadék átmenethez | Olvasztó Viszkózus fűtés Nyomásfejlesztés Kezdeti keverés |
Tömörítési arány Hordóhőmérséklet Csavarsebesség Anyagi termikus tulajdonságok |
| Mérési szakasz | Olvadt polimer | Olvadás Homogenizálás Nyomásgenerálás Elosztó keverés |
Csatornás geometria Nyírási sebesség Olvadék viszkozitás Tartózkodási idő |
Az egy csavaros extrudálási technológia egy érett, de folyamatosan fejlődő gyártási folyamatot jelent, amely nélkülözhetetlen a modern polimer feldolgozási műveletekhez. A geometriai tervezési alapelvek, az anyagátalakítási mechanizmusok és a folyamat optimalizálási stratégiáinak átfogó megértése lehetővé teszi a mérnökök számára a hatékony, megbízható és sokoldalú feldolgozó rendszerek kidolgozását.
A csavar extrudálási rendszerének kialakításának szisztematikus megközelítése, amely magában foglalja a szabványosított paramétereket, a bevált geometriai kapcsolatokat és a fejlett megfigyelési képességeket, biztosítja a termékek következetes minőségét, miközben maximalizálja a termelés hatékonyságát. Mivel az anyagkövetelmények egyre kifinomultabbá válnak, és a fenntarthatósági aggályok kiemelkednek, az elemzésben felvázolt alapelvek alapot adnak a csavar extrudálási alkalmazások folyamatos technológiai fejlődésének.
A számítási tervezési eszközök, a fejlett anyagok és az intelligens vezérlőrendszerek integrálása további javulást ígér a csavaros extrudálási technológiában, bővítve annak alkalmazásait, miközben javítja a teljesítményjellemzőket. Az egyetlen csavaros extrudálási alapok átfogó megértése alapja a jelenlegi kihívások kezelésének és a polimer feldolgozási technológiájának jövőbeli innovációinak fejlesztéséhez.