

A folyamat bemutatása
Extrudáló fröccsöntésegy folyamatos gyártási folyamat, amelyben a hőre lágyuló anyagot egy fűtött hordóban egy forgó csavarral megolvasztják, majd egy formázott szerszámon átnyomják, hogy állandó keresztmetszetű{0}}profilt állítsanak elő. Ellentétben a fröccsöntéssel, amely kitölti a zárt formaüreget, hogy különálló részeket hozzon létre, az extrudálás során megszakítás nélkül hosszúságú termék-csövek, csövek, csatornák, szalagok, lapok-méretezése, hűtése és levágása történik. Az eljárást nagy áteresztőképessége, alacsony méterenkénti költsége, valamint a polimerek széles skálájának kezelésére való képessége miatt értékelik, az áru PVC-től a mérnöki minőségű polikarbonátig.
Az extrudálásos fröccsöntés sok változtatással, nagy termelékenységgel, erős alkalmazkodóképességgel, széles körű alkalmazással és a műanyag feldolgozás területén a legnagyobb arányú fröccsöntési feldolgozási eljárás.
Az extrudáló fröccsöntés célja a polimer olvadék vagy viszkózus folyadék folyamatos formázása egy bizonyos alakú szerszámon keresztül az extruder csavarjának vagy dugattyújának extrudálása alatt. Az így kapott részek folytonos profilok, állandó keresztmetszettel.
A polimer extrudálási folyamat szigorúan ellenőrzött szakaszokra bontható, amelyek mindegyike befolyásolja a végső alkatrész minőségét. A nyers gyanta-pelleteket, granulátumokat vagy port-be kell tölteni egy gravitációs-betáplálású garatba, amely az extruder hengere fölé van szerelve. Innen az anyag bejut az adagolótorokba, és egy forgó csavarral továbbítja előre. Ahogy a gyanta a hengeren halad, a külső szalagfűtők és a belső nyírósúrlódás fokozatosan emeli a hőmérsékletet, amíg az anyag teljesen megolvadt. A csavar kialakítása -repülési mélysége, kompressziós aránya és L/D aránya-közvetlenül befolyásolja az olvadék lágyításának egyenletességét, ezért a műanyag extruder kialakítását gyakran tekintik az extrudálási projektek DFM felülvizsgálatának kiindulópontjának.
Amint az olvadék kilép a hordóból, átnyomják egy törőlemezen, amely szitacsomagokkal van felszerelve, amelyek kiszűrik a szennyeződéseket, és növelik a{0}}visszanyomást a jobb keveredés érdekében. A leszűrt olvadék ezután belép aextrudáló szerszám tervezési elvei, ahol az áramlási csatorna geometriája a célkeresztmetszetet{0}}formázza. Miután elhagyta a szerszámot, a még -puha extrudátum áthalad egy méretező- és hűtőállomáson,-jellemzően egy vákuumkalibráló tartályon üreges profilokhoz, vagy hűtött hengereken síklapokhoz,-mielőtt egy lehúzó szabályozott sebességgel lehúzza. Végül egy repülő-fűrész vagy forgóvágó hosszra vágja a folytonos profilt, ezzel befejezve az extrudálási folyamat lépéseit a nyersanyagtól a kész alkatrészig.
A műanyag extruder minden extrudáló sor fő gépe. Az anyagadagoló garatból, egy fűtött hordóból és egy vagy több csavarból áll, amelyek szállítják, összenyomják és lágyítják a gyantát. Az egy-csigás extruderek a profil- és csőgyártás leggyakoribb konfigurációi; egyszerű kezelést, alacsony karbantartási igényt és egyenletes teljesítményt kínálnak a legtöbb hőre lágyuló műanyaghoz. Az iker-csigás extruderek kiváló keverést biztosítanak, és előnyösen alkalmazhatók kompaundáláshoz, színkeverék diszperzióhoz és hőérzékeny anyagok, például merev PVC{5}}feldolgozásához. A csavar átmérője-, amely a laboratóriumi-méretegységek 20 mm-től a nagy csővezetékek 200 mm-nél nagyobb tartományáig terjed,{11}}meghatározza a maximális áteresztőképességet. Egy új projekt műanyag extruderének értékelésekor az összehasonlítandó legfontosabb specifikációk közé tartozik a csavar L/D aránya, a motor nyomatéka, a hordózónák száma és a maximális üzemi nyomás.

Nem minden hőre lágyuló műanyag feldolgozható extrudálással.
A gyakori alapanyagok közé tartoznak a kemény anyagok és az elasztikus anyagok.
Kemény anyagok: PVC, PC, PETG, ABS, PP, csípő, PMMA, LDPE, HDPE, POM, ASA, PA, as, EVA, PC + ABS stb.
Rugalmas anyagok: PVC, TPU, TPE, Poe, TPR, TPV, TPEE stb
A megfelelő gyanta kiválasztása túlmutat az anyagrövidítés termékkategóriához való illesztésén. Minden polimernek megvan a maga olvadási viselkedése, zsugorodási sebessége és extrudálás utáni -méretstabilitása, amelyek mindegyike visszaköszön az extrudált műanyag rész DFM-elemzéséhez. A merev PVC például precíz hőmérséklet-szabályozást és teljesen áramvonalas szerszámot igényel, mivel nagyon érzékeny a hődegradációra; a rosszul kialakított áramlási csatorna anyagpangáshoz és fekete foltokhoz vezethet a profilfelületen. Ateljes PVC extrudálási folyamat útmutatóspeciális csavargeometriákat is igényel,-jellemzően alacsony-sűrítési-arányt, akadályt-repülő csavart-, hogy elkerülje a gyanta túlmelegedését.
Ezzel szemben az olyan poliolefinek, mint a HDPE és a PP, sokkal elnézőbbek a feldolgozási ablakok tekintetében, de nagyobb a vágási duzzadásuk és nagyobb a kristályosodási zsugorodásuk, így a falvastagság egyenletessége és a hűtési sebesség a domináns tervezési szempont. Az olyan műszaki gyanták, mint a PC és a PMMA, optikai tisztaságot és ütésállóságot biztosítanak a világítási diffúzorok és kijelzőburkolatok számára, bár nagyobb olvadékviszkozitásuk erősebb extruder-meghajtórendszert és edzett sajtolóacélt igényel. Olyan alkalmazásokhoz, amelyek merevséget és puha tömítést igényelnek egyetlen profilban,ko-extrudált PVC-profilokpárosítson egy szerkezeti hordozót (gyakran merev PVC-t vagy ABS-t) elasztomer öntőformával (TPE vagy TPV), hogy egy menetben kettős{0}}durométeres extrudált műanyag alkatrészt hozzon létre.
Formák és szerszámok tervezése
Az extrudáló szerszám a 2-D profilrajzot fizikai áramlási csatornává alakítja át, amelynek egyenletes sebességgel kell szállítania az olvadt polimert a teljes keresztmetszeten-. Ennek az egyensúlynak az elérése a központi kihívás a műanyag extrudáló szerszámok tervezésében. Két paraméter számít leginkább: a szárazföldi hosszúság és az áramlási-csatorna mélysége. A föld a szerszámnyílás utolsó párhuzamos szakasza; "memóriát" kölcsönöz az olvadéknak, stabilizálja az extrudátum alakját, amikor kilép. Általános kiindulási szabály, hogy a föld -hosszának-/falvastagságának aránya legalább 10 : 1 – ami azt jelenti, hogy egy 2 mm-es falhoz nagyjából 20 mm föld szükséges. A rövidebb talajhossz érzékenyebbé teszi a folyamatot a hőmérséklet és a sebesség ingadozásaira, míg a túlságosan hosszú szárazföldek egyenetlen hűtést és maradék feszültséget generálhatnak.
Következik az áramláskiegyenlítés. Ahol egy profilnak vastag és vékony szakaszai is vannak, a vastagabb területek természetesen gyorsabban mozognak a szerszámon keresztül. A szerszámmérnökök a gyors-áramlási régiókban a talaj meghosszabbításával vagy áramláskorlátozók beiktatásával ellensúlyozzák. Kerek vagy gyűrű alakú geometriák esetén,-mint például a műanyagcső-extrudáló szerszámoknál-, tüskés csapokat helyeznek a szerszám belsejébe, hogy kialakítsák az üreges furatot, a póklábak vagy a spirális elosztócsatornák pedig egyenletesen tartják az olvadékot a csap körül. Kritikus a teljes tömörítés fenntartása a szerszámon, az adaptereken és az átmeneti lemezeken; minden holt zóna, ahol az anyag stagnálhat, végül lebomlik és beszennyezi az extrudátumot, ami különösen komoly probléma merev PVC vagy polikarbonát használatakor.
A fröccsöntött alkatrészek és az alumínium extrudált alkatrészek tervezéséhez hasonlóan nagyon fontos az egyenletes falvastagság.
Ha a műanyag extrudált alkatrész falvastagsága egyenetlen, akkor egyes részek vastagok és egyes részek vékonyak, ami egyenetlenné teszi a szerszámban extrudált műanyag áramlási sebességét, ami eltérő hűtési sebességet és végül az alkatrész deformálódását eredményezi.
Ha a deformációt ellenőrizni kell, további hűtési folyamatokat kell hozzáadni a gyártósor hatékonyságának csökkentése és a gyártási költségek növelése érdekében.
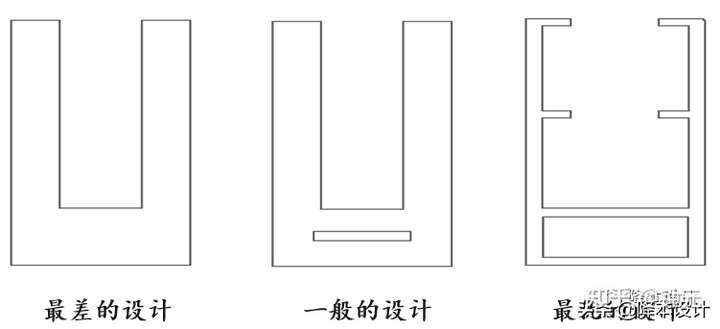
Mivel a műanyag extrudálás egy folyamatos folyamat, az extrudált alkatrész szilárdsága alacsony, amikor csak extrudálják, és légnyomással és tüskével meg kell támasztani, hogy megtartsa az alakját és elkerülje a deformációt, míg az üreges rész nem tud alátámasztani, a komplex üreges szerkezet pedig csak a szakasz kinyitásával valósítható meg.
Cső-, cső- és hullámcsőszerszámok
Műanyag cső extrudáló szerszámokés a csövek az extrudálás egyik legnagyobb{0}}volumenű alkalmazása, és szerszámigényük jelentősen eltér a tömör vagy nyitott profilokétól. A műanyagcső-extrudáló szerszámok tervezési útmutatója általában a gyűrű alakú szerszám és tüske szerelvénnyel kezdődik. A tüske létrehozza a belső furatot, míg egy koncentrikus külső gyűrű határozza meg a külső átmérőt; a köztük lévő rés határozza meg a falvastagságot. Miután az olvadék elhagyja a szerszámot, a még -puha cső egy vákuumméretező hüvelybe kerül, amely a külső átmérőt a specifikációnak megfelelően tartja, míg az enyhe belső légnyomás megakadályozza, hogy a csövet összeessen.
A sima-falcsövek-orvosi vezetékeknél a pneumatikus tömlő, a kábelcsatorna-fal koncentrikussága az elsődleges minőségi mérőszám, ezért a tüskének mikronon belül kell lennie, és az olvadékeloszlásnak spirális vagy bevonat{3}}akasztó típusúnak kell lennie a hegesztési vonalak elkerülése érdekében. A hullámos műanyag csövek további összetettséget adnak: a szerszám utáni mozgó formablokkok (vagy hullámos) sorozata egymás után nyílik és zár az extrudátum körül, kialakítva a váltakozó csúcsokat és völgyeket, amelyek a cső tengelyirányú rugalmasságát és zúzódási ellenállását biztosítják. A hullámos extrudáló szerszámok tervezési irányelveinek figyelembe kell venniük a forma-tömb osztásközét, a vákuumidőzítést minden hullámosításnál, és a gyanta azon képességét, hogy túlzott elvékonyodás nélkül nyúljon bele a formaüregbe. Mind az egy-falú hullámos cső, mind a két-falú hullámos lefolyócső erre a szerszámozási koncepcióra támaszkodik, bár a fal-szerkezetének kialakítása és a gyantaválasztás (jellemzően HDPE vagy PP) eltér a kettő között.
A kis-átmérőjű műanyag csövek extrudálása-mondjuk, 10 mm-es OD-alattibb tűréseket tesz szükségessé a szerszámhézagnál, és jobban reagál a hűtésre, mivel bármilyen hőmérséklet- vagy nyomásingadozás a fal keresztmetszetének-nagyobb százalékát jelenti. Az ilyen alkalmazásokhoz szükséges szerszámok meghatározásakor érdemes áttanulmányozni az extrudálás szállítójának tervezési útmutatóját, hogy megbizonyosodjon arról, hogy a gyártás megkezdése előtt megbizonyosodnak a fal excentricitásáról, oválisságáról és a vágási hossz pontosságáról.
Az extrudáláson lévő éles sarok a feszültségkoncentráció miatt az extrudálás gyenge pontjává válik, amely hajlamos a repedésre vagy meghibásodásra, és csökkenti az extrudálás ütésállóságát.
Az extrudált részeknél lehetőleg kerülni kell az éles sarkokat, az éles sarkoknál pedig lekerekített sarkokat kell hozzáadni. A filé sugara megegyezik a termék falvastagságával, ami elősegíti az anyag zökkenőmentesebb áramlását az extrudálási folyamatban, és csökkenti a kontúrsarkok feszültségét.
Az extrudáláson lévő éles sarok a feszültségkoncentráció miatt az extrudálás gyenge pontjává válik, amely hajlamos a repedésre vagy meghibásodásra, és csökkenti az extrudálás ütésállóságát.
Az extrudált részeknél lehetőleg kerülni kell az éles sarkokat, az éles sarkoknál pedig lekerekített sarkokat kell hozzáadni. A filé sugara megegyezik a termék falvastagságával, ami elősegíti az anyag zökkenőmentesebb áramlását az extrudálási folyamatban, és csökkenti a kontúrsarkok feszültségét.
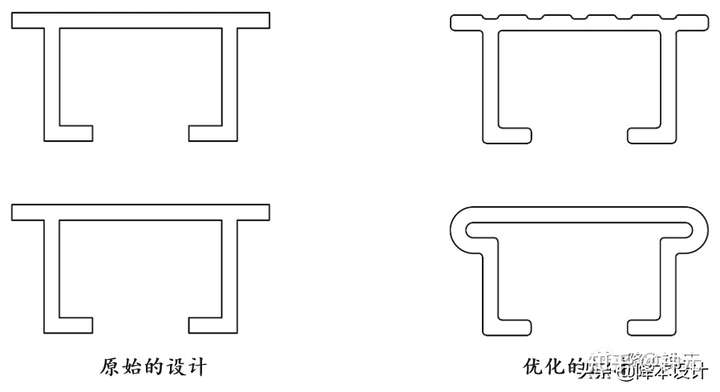
Több fal metszéspontjában általában vastag falvastagságú területek keletkeznek, így a fröccsöntéshez nagyon hasonló extrudálás külső felületén könnyű zsugorodást és rossz megjelenést produkálni.
Ha az extrudálás látszólagos rész, akkor a zsugorodás elkerülhető vagy elfedhető az alábbi ábrán látható optimalizálási tervvel.
DFM-stratégiák az extrudálási költségek csökkentésére
A DFM-elveknek a tervezési ciklus korai szakaszában történő alkalmazása az egyik leghatékonyabb módja annak, hogy az extrudált műanyag profil költségeit a teljesítmény feláldozása nélkül csökkentse. Néhány gyakorlati stratégiát általában figyelmen kívül hagynak.
Először is konszolidálja az alkatrészeket. Ha egy összeállítás jelenleg két vagy három különálló profilt használ egymáshoz, értékelje ki, hogy egyetlen ko{1}}extrudált szakasz helyettesítheti-e őket. A kevesebb alkatrész kevesebb szerszámot, kevesebb másodlagos műveletet és kevesebb összeszerelési munkát jelent, -közvetlen előnyt jelent a DFM műanyagmérnöki szemszögéből.
Másodszor, minimalizálja az üreges részek zárt területét. Minden zárt üreghez tüskére van szükség, és megnehezíti a szerszám kiegyensúlyozását. Ha a teljesen zárt csatorna szerkezetileg nem szükséges, fontolja meg C-C-csatornává alakítását snap-sapkával; ez leegyszerűsíti a szerszámozást és lerövidíti a szerszám átfutási idejét.
Harmadszor, a szabványos downstream berendezések tervezése. Ha a tervezett vágási hossz standard repülő fűrésszel érhető el, nem pedig precíziós szervovágóval, akkor az egységenkénti költség-esik. Hasonlóképpen, ha olyan rögzítőelemeket és rögzítési lyukakat tervezünk, amelyek beépíthetők-a CNC-offline megmunkálás helyett-, a folyamat folyamatos és a munkaerő-tartalom alacsony marad.
Végül ossza meg a piszkozatokat az extrudálás szállítójával, mielőtt lefagyasztja a mintát. A tapasztalt szerszámmérnökök gyakran javasolhatnak apró geometriai módosításokat,-hogy itt szöget adjon meg, és ott egy sugárt toljon el-, ami jelentősen javítja a szerszámkiegyensúlyozást és az első-átmenet hozamát. Ez a fajta korai fázisú-fokozatú DFM áttekintés a műanyag alkatrészeknél az, ami elválasztja a zökkenőmentesen működő profilt az állandó kezelői beavatkozást igénylőtől.
Ahol lehetséges, a hosszirányban a szigorú tűréseket lehetőleg kerülni kell. A hőre lágyuló műanyagok zsugorodnak és kitágulnak a hőmérséklettel, és a műanyag extrudálások kritikus hosszúságúra vágása szükségtelenül növelheti a költségeket.
Általában a tűrés + / - 5 mm 1000 mm hosszú sajtolásoknál. Természetesen a tűrés pontossága összefügg a hosszúsággal. Minél rövidebb a hossz, annál nagyobb a pontosság.
Ahol lehetséges, a hosszirányban a szigorú tűréseket lehetőleg kerülni kell. A hőre lágyuló műanyagok zsugorodnak és kitágulnak a hőmérséklettel, és a műanyag extrudálások kritikus hosszúságúra vágása szükségtelenül növelheti a költségeket.
Általában a tűrés + / - 5 mm 1000 mm hosszú sajtolásoknál. Természetesen a tűrés pontossága összefügg a hosszúsággal. Minél rövidebb a hossz, annál nagyobb a pontosság.
Az extrudált műanyag alkatrészek gyakori hibái
Még egy jól megtervezett szerszámmal- és az optimalizált extrudálási eljárással is előfordulhatnak hibák, ha a folyamatparaméterek eltolódnak. A kiváltó okok megértése állásidőt és hulladékot takarít meg.
Olvadéktörésérdes, cápabőrszerű{0}}textúraként jelenik meg a profil felületén. A túlzott nyírófeszültség okozza a szerszám ajkánál, és leggyakrabban a nagy -viszkozitású gyantákban, mint például a HDPE és a lineáris LLDPE. A vonalsebesség csökkentése, a szerszámhőmérséklet emelése vagy a szerszámhézag növelése a nyírást a kritikus küszöb alá csökkentheti. A sajtolószerszámvonalak-vékony, folyamatos csíkok, amelyek az extrudálás irányában futnak-, általában a karcolásokra vagy a szerszám felületén lévő felhalmozódásra vezethetők vissza; a matrica ajkak időszakos polírozása a standard javítás.
A vágás utáni vetemedés gyakran az aszimmetrikus hűtés eredménye. Ha a profil egyik oldalán több levegőáramlás vagy víz érintkezik, mint a másik, a maradék feszültség egyenlőtlenül képződik, és az alkatrész meghajlik, miután ellazul. Az első lépés a hűtőpermetező fúvókák és a kalibrátor vákuumcsatlakozóinak beállításának ellenőrzése. A vastag és vékony falú összetett profilok esetében a zsugorodási sebesség kiegyenlíthető, ha a vastagabb oldalon helyi hűtőfúvókákat adnak hozzá.
A falrészen belüli üregek és buborékok általában a gyantában lévő nedvességre vagy az extruder hengerének nem megfelelő szellőzésére utalnak. A higroszkópos anyagok (PA, PC, PETG) előszárítása -általában 0,02 %- alatti az ajánlott nedvességtartalomig az etetés előtt elengedhetetlen. Ha a buborékok továbbra is fennállnak, előfordulhat, hogy a hordó szellőzőnyílása el van dugulva, vagy a csavar sebessége túl magas ahhoz, hogy a henger dekompressziós zónája hatékonyan gáztalaníthasson.
Kihúzás utáni-műveletek és befejezés
Az extrudálási vonal folyamatos hosszúságú, állandó keresztmetszetet -hoz létre, de a legtöbb végfelhasználási-alkalmazás további feldolgozást igényel, mielőtt a profil készen áll az összeszerelésre. A gyakori másodlagos műveletek közé tartozik a precíziós hosszra vágás, a bevágások és hornyok CNC-vel való marása, a rögzítő lyukak fúrása vagy kilyukasztása, valamint a forró bélyegzés vagy tamponnyomás a márkajelzéshez. Egyes műanyag extrudált részek hajlításon -vagy hidegen hajlításon mennek keresztül az enyhe ívek érdekében, vagy hőhajlításon szűk sugarakért-, hogy megfeleljenek a végtermék geometriájának.
A felületkezelési lehetőségek a polimertől függenek. Az ABS és a merev PVC jól fogadja a festék és a ragasztó tapadását, míg a poliolefinek általában lánggal vagy koronakezeléssel javítják a felületi energiát a nyomtatás vagy ragasztás előtt. Világítási és kijelző alkalmazásokhoz,PC és PMMA fényszóró burkolatokmatt textúrát kaphat a soros dombornyomó tekercseken keresztül, nem pedig az utólagos-homokfúvással, ami az extrudálási vonalon belül tartja a műveletet, és elkerüli a kezelés során keletkező sérüléseket. Ezeknek a későbbi lépéseknek a tervezése a kezdeti profiltervezés során -hagyva a szorítószerelvények számára helyet, és a CNC-műveletekhez helymeghatározási alappontokat hozzáadva-egy egyszerű DFM gyakorlat, amely megakadályozza a későbbi költséges utómunkálatokat.
A műanyag extrudálási folyamat öt{0}}lépcsős művelet: (1) a nyers gyantát gravitáció-tápláljuk egy garatból az extruder hengerébe; (2) a forgó csiga továbbítja és megolvasztja az anyagot fokozatosan melegedő hordózónákon keresztül; (3) az olvadt polimert szűrjük, és egy precíziós szerszámon nyomjuk át, amely meghatározza a profil alakját; (4) az extrudátumot vákuumkalibráló tartályban vagy hűtőhengereken lehűtik és méretstabilizálják; és (5) egy lehúzó szabályozott sebességgel meghúzza a megszilárdult profilt, mielőtt a kívánt hosszra levágná. Az olyan folyamatváltozókat, mint a hordó hőmérsékleti profilja, a csavar fordulatszáma, az olvadéknyomás és a kihúzási{8}}sebesség, össze kell hangolni, hogy a kész extrudálás megfeleljen a mérettűréseknek és a felületminőségi szabványoknak. Ez a polimer extrudálási eljárás egyaránt vonatkozik az egyszerű kerek csövekre, az összetett több{10}üreges ablakkeretekre és a vékony{11}}falú világítás diffúzor fedelekre.