

Vontatási eszközök a cső extrudálás gyártásában
Fejlett technológiák a pontosság, a hatékonyság és a minőség szempontjából a modern csövek előállításában
A vontatási eszköz döntő szerepet játszik a csövek gyártási folyamatának extrudálásában, mind a húzó, mind a szabályozott sebességet biztosítva az egyenletesen kialakított csövekből az extruder fejéből. A modern gyártási folyamat extrudálási rendszereiben ezek az eszközök nemcsak biztosítják a következetes termékminőséget, hanem lehetővé teszik a fal vastagságának pontos kiigazítását a sebességszabályozás révén, végül az ipari előírásoknak megfelelő minősített termékek előállításával.
A gyártási folyamat extrudálási iparának jelentősen fejlődött, és a vontatási eszközök egyre kifinomultabbá váltak, hogy megfeleljenek a különféle termelési követelményeknek.

Alapelvek és funkciók
A csövek gyártási folyamatának extrudálásában a vontató eszköz több kritikus funkciót kínál. Az elsődleges cél az, hogy folyamatos és egységes húzóerőt biztosítson a félig - megszilárdult cső anyaghoz, amely a szerszámfejből származik. A gyártási folyamat extrudálása során a következetes vontatási sebesség fenntartása elengedhetetlen az egységes falvastagság eléréséhez, jellemzően ± 0,1 mm tűrésű precíziós alkalmazások esetén.
A húzási sebesség közvetlenül befolyásolja a végtermék méreteit, és a sebesség 0,5% -os variációi potenciálisan 2-3% -os falvastagságot okoznak.
Matematikai kapcsolat
A vontatási sebesség és a falvastagság közötti kapcsolat a gyártási folyamat extrudálásában egy pontos matematikai modellt követ:
t = Q/(ρ×π×D×V)
T: Fal vastagsága
K: Az extrudálási kimeneti sebesség (kg/h)
ρ: Anyagsűrűség
D: cső átmérője
V: A tapadási sebesség (m/perc)
Ez az alapvető egyenlet szabályozza a teljes gyártási folyamat extrudálását.

Vontatóeszköztípusok
1. típus: Roller - Típus Traction Eszköz
A - típusú vontatási eszköz, amelyet széles körben használnak a gyártási folyamat extrudálási vonalakban, 2-5 pár felső és alsó tapadási görgőből áll. A tipikus gyártási folyamat extrudálási alkalmazásaiban ezek az eszközök 16 mm és 100 mm közötti átmérőjű csöveket kezelnek, optimális teljesítményt elérve a 75 mm -es átmérő alatti csöveknél.
A görgők és a cső közötti érintkezési nyomás általában 0,3-0,8 MPa, a csőanyagtól és a falvastagságtól függően.

Szerkezeti jellemzők
Az alsó henger, amely hajtókerékként szolgál a gyártási folyamat extrudálási rendszerében, általában edzett acélból készül, 50-55 órás felületi keménységgel. Ezen görgők átmérője általában 150 mm és 300 mm között van, a nagyobb átmérőjűek jobb tapadási stabilitást biztosítanak.
A felső henger, amely meghajtott kerékként működik, egy 60-80a parti keménységgel rendelkező gumi bevonattal rendelkezik, biztosítva a megfelelő tapadást anélkül, hogy a cső felületét a gyártási folyamat extrudálása során károsítaná.
A vontatógörgők dobja a - dob alakját pontosan úgy fejlesztették ki, hogy a gyártási folyamat extrudálási berendezései. A görbületi sugár általában az R=1.5 D - 2,0d kapcsolatot követi, ahol D a maximális cső átmérője. Ez a kialakítás körülbelül 25-35% -kal növeli az érintkezési területet a hengeres görgőkhöz képest, ami jelentősen javítja a vontatási hatékonyságot a gyártási folyamat extrudálási vonalában.
Teljesítményparaméterek és alkalmazások
Húzóerő
500N - 3000N, a hengerpárok számától és az érintkezési nyomástól függően
Sebességtartomány
0,5 m/perc - 30 m/perc, a sebességstabilitás ± 0,5% -on belül tartva
Motor teljesítmény
1,5 kW-7,5 kW, a hatékonysági besorolás 85-90%
2. típus: Caterpillar - Típus Traction Eszköz

Műszaki előírások és fejlett funkciók
A Caterpillar - típusú vontatási eszköz fejlettebb megoldást jelent a gyártási folyamat extrudálási technológiájában. Ezek a rendszerek a felső és az alsó hernyószámokat tartalmazzák, amelyek 20 - 40 gumi szorító blokkokkal vannak felszerelve. A modern gyártási folyamat extrudálási vonalaiban ezek az eszközök 10 000 N-t meghaladó húzóerőket generálhatnak, így ideálisak a 110 mm és 630 mm közötti nagy átmérőjű csövekhez.
Működési mechanizmusok és vezérlő rendszerek
A hernyó - típusú eszközöket a gyártási folyamat extrudálásához a pneumatikus, hidraulikus vagy mechanikus csavar révén generálják a {1- dió rendszerek révén.
| Rendszertípus | Működési nyomás | Rögzítőerő blokkonként |
|---|---|---|
| Pneumatikus | 0,4-0,8 MPa | 2000-5000N |
| Hidraulikus | 5-15 MPa | Akár 10 000N |
A Caterpillar sínek és a cső közötti érintkezési hossz a gyártási folyamat extrudálásában általában 1,5 és 3,0 m között mozog, így a 10- érintkezési terület 15-szer nagyobb, mint a görgős típusú eszközök. Ez a kiterjedt érintkezési terület biztosítja az egységes nyomáseloszlást, a maximális felületi nyomás 0,2-0,4 MPa-ra korlátozva, hogy megakadályozzák a cső deformációját a gyártási folyamat extrudálása során.
Fejlett teljesítménymutatók
A sebességszabályozás a hernyóban - A gyártási folyamat extrudálásához szükséges vontatási eszközök kivételes pontosságot érnek el, a beállított sebesség ± 0,2% -ánál kevesebb variációval. A sebességtartomány 0,1 m/perc és 15 m/perc között terjed, néhány fejlett modell eléri a 20 m/percet. Az energiafogyasztás a gyártási folyamat extrudálási alkalmazásaiban általában 5,5 kW és 22 kW között van, a cső átmérőjétől és a termelési sebességtől függően.
"Az Advanced Caterpillar - típusú vontatási rendszerek megvalósítása a gyártási folyamat extrudálásában 40% -os csökkenést mutatott a cső ovalitásának és a fal vastagságának 35% -os javulásának a hagyományos hengerhez képest, mint a - típusú rendszerek, különösen a 200 mm -es átmérőjű csöveknél, az átmérőjű 10 mm alatti 10 mm -es"
- Zhang et al., 2024, Journal of Polymer Processing, doi.org/
A modern Caterpillar eszközökbe integrált hőmérséklet-kezelési rendszer a gyártási folyamat extrudálására a vízhűtés révén 20-25 fokos nyomvonal hőmérsékletét tartja fenn, megakadályozva a hőfelépítést, amely befolyásolhatja a cső méretét. A hűtővíz-áramlási sebességek általában 10-30 L/perc között vannak, a hőmérsékleti stabilitás ± 2 fokon belül tartva a folyamatos gyártási folyamat extrudálási műveletei során.
3. típus: Gumi öv tapadási eszköz
Tervezési konfiguráció és műszaki előírások
A gumi öv vontatási eszköze, amely a kicsi - átmérőjű csövekre specializálódott a gyártási folyamat extrudálásában, egyesíti a gumi szállítószalagokat a nyomásgörgőkkel és az integrált spray -hűtőrendszerekkel. Ezek az eszközök kiemelkednek a gyártási folyamat extrudálásában a 25 mm -es átmérő alatti csöveknél, ahol a pontos vezérlés és a szelíd kezelhetőség döntő jelentőségű. Az öv érintkezési hossza általában 0,8 és 1,5 m között mozog, megfelelő tapadást biztosítva a könnyű csövekhez.

Működési alapelvek és mechanizmusok
Ebben a gyártási folyamat extrudáló berendezésében a fő hajtógumi öv három - fázisú aszinkron motoron keresztül működik, Worm Gear Redukálóval. A sebességváltó arány a gyártási folyamat extrudálási alkalmazásaiban általában 1:15 és 1:50 között mozog, lehetővé téve a pontos sebességszabályozást.
A gyártási folyamat extrudálási rendszereiben a láncmechanizmusra szerelt gumtömböket kettős - csavar rögzítésével az acéllemezeken rögzítik. Mindegyik gumitömb körülbelül 80 mm × 50 mm × 20 mm, parti keménységgel 70-85a. A blokkok közötti távolság jellemzően 100-150 mm, amelyet a gyártási folyamat extrudálási folyamatának folyamatos érintkezésére optimalizálnak.
Teljesítményjellemzők és korlátozások
A gumi öv -eszközök által generált húzóerő a gyártási folyamat extrudálásában általában 200N és 1500N között van, lényegesen alacsonyabb, mint a henger vagy a hernyó típusok. Ezek az eszközök azonban kiváló sebességstabilitást kínálnak a kis csöveknél, a variációkat ± 0,3% -on belül megőrizve a gyártási folyamat extrudálása során.
Kulcsfontosságú teljesítménymutatók
Sebességtartomány: 0,3 m/perc - 25 m/perc (legfeljebb 40 m/perc a mikro - csöveknél)
Motor teljesítmény: 0,75 kW - 3 kW
Hatékonysági minősítések: 80-85%
Pneumatikus nyomás beállítása: 0,2-0,4 MPa
Tervezési előnyök
30-50% megnövelte a normál erőt a kiegészítő hajtott övrendszeren keresztül
Egységes nyomás eloszlás ± 5% -on belül az öv szélessége között
A szelíd kezelés megakadályozza a kicsi - átmérőjű csövek deformációját
Integrált hűtőrendszerek hőmérséklethez - érzékeny anyagok
Összehasonlító elemzés és kiválasztási kritériumok
Teljesítménymutatók összehasonlítás
A vontatási eszközök értékelésekor a gyártási folyamat extrudálási alkalmazásaihoz több kulcsfontosságú teljesítménymutatót kell figyelembe venni. Roller - Típuskészülékek elérik a húzóerőt - -ig a - 300-400 N/kW teljesítményarányaihoz, míg a hernyó típusok elérik a 450-550 N/kW-t, amely kiemelkedő hatékonyságot mutat a gyártási folyamat extrudálási vonalaiban. A gumi öveszközök, bár alacsonyabbak a 200-300 N/kW-nál, előnyöket kínálnak az egyes gyártási folyamat extrudálási forgatókönyveiben.
Az érintkezési nyomás eloszlása az eszköztípusok között jelentősen változik a gyártási folyamat extrudálásában. A hengeres eszközök a cső kerületének 5-10%-ánál koncentrálják a nyomást, a Caterpillar-típusok 40-60%-nál is elosztják, és a gumi övek 30–40%-ot fednek le. Ez az eloszlás közvetlenül befolyásolja a termékminőséget a gyártási folyamat extrudálásában, az egységes eloszlás csökkentve az ovalitást és javítja a dimenziós stabilitást.
Gazdasági megfontolások
Kezdeti befektetési költségek
Roller - Típus eszközök: 15 000–50 000 USD
Caterpillar típusok: 40 000–150 000 USD
Gumi övrendszerek: 10 000–30 000 USD
Karbantartási követelmények
Hengeres eszközök
Csapágy kenés 500 óránként
Gumi bevonat cseréje 8000-10 000 óra elteltével
Hernyó rendszerek
Kövesse nyomon a feszültség beállítását 200 óránként
Gumi blokk cseréje 5000-7000 óra múlva
Gumi öveszközök
Övcsere 3000–4000 óránként
Minimális egyéb karbantartási igények
Fejlett vezérlőrendszerek és automatizálás
Digitális vezérlőintegráció
A modern gyártási folyamat extrudálási vonalak tartalmaznak fejlett digitális vezérlőrendszereket a vontatási eszközökhöz. A PLC - alapú vezérlők PID algoritmusokkal fenntartják a sebességstabilitást az alapértékek ± 0,1% -án belül.
Megfigyelt paraméterek
Húzó erő pontosság: ± 0,5%
Speed felbontás: 0,01 m/perc
Hőmérsékleti pontosság: ± 0,5 fok
Az ipari 4.0 koncepciók integrálása a gyártási folyamat extrudálásában lehetővé tette a prediktív karbantartási képességeket. A rezgési érzékelők észlelik a csapágy kopási mintáit, a küszöbértékek 4,5 mm/s RMS -re állítva a figyelmeztetéshez és a 7,1 mm/s RMS riasztási körülmények között.
Ez a prediktív megközelítés a gyártási folyamat extrudálásában 60-70% -kal csökkenti a váratlan leállást a reaktív karbantartási stratégiákhoz képest.
Szinkronizálás és koordináció
A gyártási folyamat extrudálási vonalaiban a vontatási eszközök szinkronizálása az upstream és a downstream berendezésekkel kritikus jelentőségű. Az extruder kimenete és a tapadás közötti sebesség -illesztés általában ± 0,2%-on belül tartja a pontosságot, megakadályozva az anyag felhalmozódását vagy nyújtását.
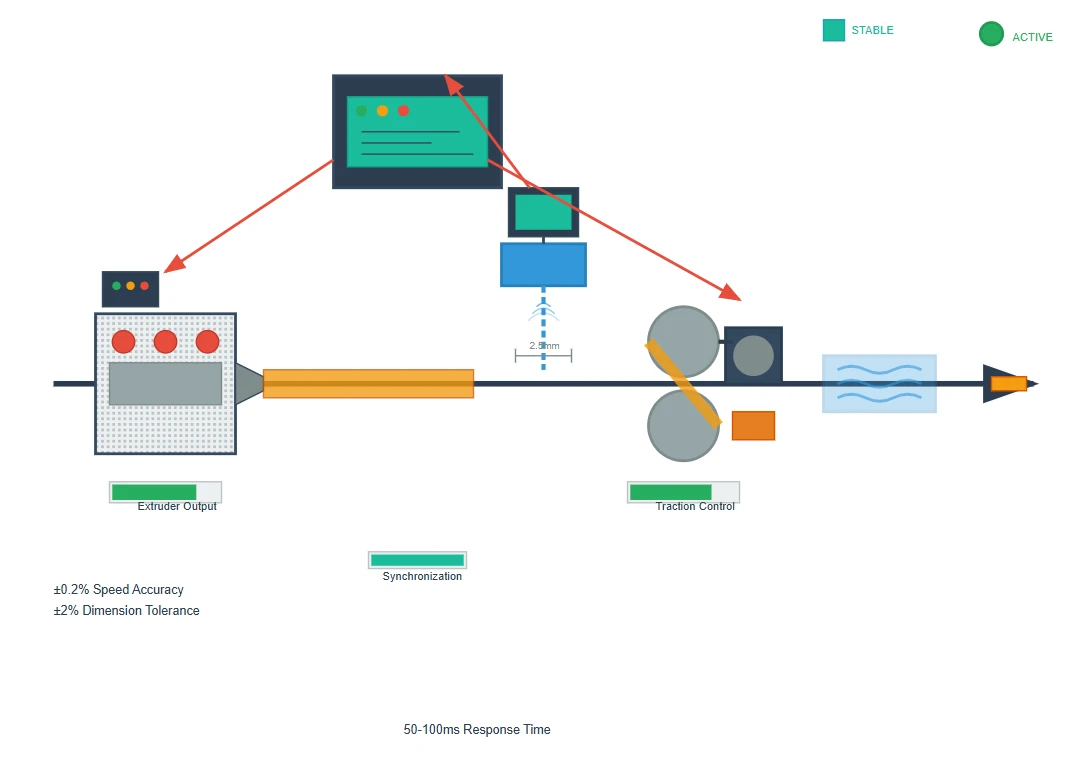
A fejlett gyártási folyamat extrudálási rendszerek zárt - hurokvezérlést alkalmaznak az ultrahangos falvastagság mérőeszközökből származó visszacsatolással, automatikusan beállítva a vontatási sebességet, hogy a célméreteket ± 2% -os tolerancián belül tartsák fenn.
Reagálási képességek
Minőségbiztosítási és tesztelési protokollok
Teljesítmény -validációs módszerek
A vontatási eszköz teljesítménye a gyártási folyamat extrudálásában szigorú validálást igényel. A húzóerő -tesztelés kalibrált terhelési cellákat használ, ± 0,25% teljes skála pontossággal, akár 20 000 n -ig terjedő erők mérésével.
A sebesség pontosságának ellenőrzése
A gyártási folyamatban az extrudálás lézeres doppler velociimétereket alkalmaz:
0,001 m/perc felbontás
A meghatározott toleranciák betartása
Folyamatos megfigyelési képesség
Felületi minőség -értékelés
A gyártási folyamatban az extrudálás magában foglalja a következőket:
A felületi érdesség (RA értékek általában 1,6-3,2 μm)
Jelölés vagy karcolás hiánya
A vizuális ellenőrzési szabványoknak való megfelelés 100 lux megvilágítás alatt 500 mm távolságra
Kalibrálási és karbantartási eljárások
A rendszeres kalibrálás biztosítja a gyártási folyamat extrudáló berendezéseinek optimális teljesítményét. A sebességkódolóknak 2000 működési óránként kalibrálást igényelnek, hitelesített referencia -standardok felhasználásával, ± 0,05%pontossággal.

Pontossági igazítási szabványok
Az igazítás ellenőrzése a gyártási folyamat extrudálásában magában foglalja a következőket:
0,5 mm/m hengerek vagy nyomvonalak párhuzamossága
Az extrudálási vonal 0,3 fokos merőlegessége
Nyomásérzékelő kalibrálása (negyedévente) ± 1% teljes skála
Ezek a toleranciák biztosítják az egyenletes húzóerő -eloszlást és megakadályozzák a csőcsavarodást a gyártási folyamat extrudálási folyamatában.
Vontatóeszköz -technológiai összefoglaló
A vontatóeszközök fejlődése a cső extrudálásában a gyártásban példátlan pontosságot és hatékonyságot tett lehetővé, és minden eszköztípus különálló előnyöket kínál az egyes alkalmazások számára. A kicsi - átmérőjű precíziós csövektől a nagy - méretarányú ipari csövekig a modern vontatási rendszerek biztosítják a szigorú ipari előírások betartásához szükséges ellenőrzést.
Roller - type
Sokoldalú munkavégzés közepes - méretű csövekhez (16 - 100 mm) kiegyensúlyozott teljesítmény és költséghatékonysággal.
Caterpillar - típus
Magas - teljesítménymegoldás nagy - átmérőjű csövekhez (110-630 mm), kiváló vezérléssel és egységességgel.
Gumi öv
Szakterület a kicsi - átmérőjű csövekre (<25mm) requiring gentle handling and precise speed control.